Artykuł sponsorowany
Dlaczego proporcja argonu i CO₂ zmienia łuk, odpryski i wygląd spoiny
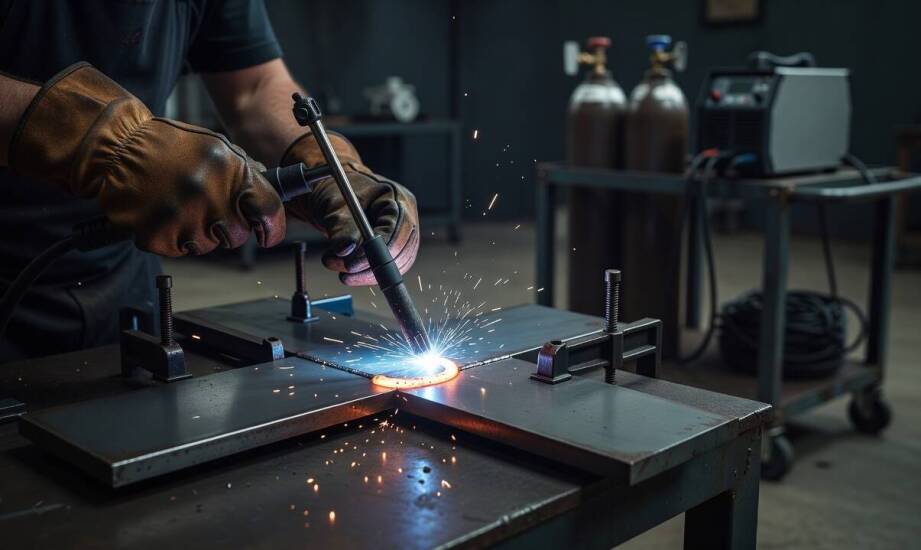
Ta sama butla zawierająca mieszankę argonu i dwutlenku węgla może zapewnić zupełnie inny efekt spawalniczy, gdy zmianie ulegną proporcje obu składników lub parametry samego procesu. Różnice te wynikają bezpośrednio z fizycznego i chemicznego zachowania gazu w łuku elektrycznym, a także z preferowanego sposobu przenoszenia ciekłego metalu. Właściwe dobranie proporcji decyduje o stabilności pracy, ostatecznym wyglądzie lica spoiny oraz ilości czasu potrzebnego na żmudną obróbkę wykończeniową. Dla każdego warsztatu zrozumienie tej zależności to podstawa powtarzalnej produkcji.
Jak domieszka CO₂ wpływa na łuk i odpryski
Dwutlenek węgla zachowuje się w strefie spawania inaczej niż gazy całkowicie obojętne. W wysokiej temperaturze łuku elektrycznego rozkłada się on na tlen oraz tlenek węgla. Uwolniony w tym procesie tlen atomowy wchodzi w gwałtowną reakcję z ciekłym metalem znajdującym się w jeziorku spawalniczym. Taki mechanizm zmienia napięcie powierzchniowe roztopionego materiału oraz sam tryb przenoszenia kropli z drutu spawalniczego.
Przy wyższej zawartości dwutlenku węgla dominuje transfer kulowy lub zwarciowy. Charakteryzuje się on powstawaniem znacznie większych kropli roztopionego metalu. Odpadają one do jeziorka w sposób nieregularny, co z reguły generuje dużą ilość trudnych do usunięcia odprysków. Jednocześnie zwiększony udział aktywnego gazu sprawia, że wzrasta całkowita energia cieplna procesu, która silnie pogłębia wtopienie i wyraźnie poszerza strefę przetopu.
Osłona gazowa z dominującym udziałem argonu zachowuje się zupełnie inaczej. Taka mieszanina sprzyja przejściu w transfer natryskowy, gdzie metal przemieszcza się w postaci drobnych, regularnych kropel. Argon skutecznie stabilizuje łuk elektryczny i wyraźnie ogranicza ilość powstawających odprysków w porównaniu z pracą w osłonie czystego CO₂. W rezultacie uzyskana spoina staje się płaska, ma gładkie lico i nie wymaga intensywnego szlifowania szlifierką po ostudzeniu.
Wybór właściwego składu do grubości materiału
Decyzja o wyborze konkretnej proporcji gazów zależy od grubości łączonych detali oraz użytej metody spawania. Mieszanina zawierająca 82 procent argonu oraz 18 procent dwutlenku węgla to najbardziej uniwersalny wybór do stali konstrukcyjnej o grubości od 1 do 8 milimetrów. Zapewnia ona bardzo dobrą równowagę między stabilnością prowadzenia uchwytu a wymaganą głębokością wtopienia w materiał bazowy.
Przy bardzo cienkich blachach, których grubość spada poniżej 3 milimetrów, znacznie lepiej sprawdzają się składy z wyższą zawartością gazu obojętnego. Najczęściej wykorzystuje się wtedy proporcje na poziomie 90 do 10 lub 92 do 8 na korzyść argonu. Dają one zdecydowanie łagodniejsze wtopienie, co skutecznie minimalizuje ryzyko przepalenia cienkiego materiału i podnosi estetykę łączenia. Taki dobór jest szczególnie istotny przy spawaniu prądem pulsacyjnym oraz przy produkcji elementów widocznych. Z kolei grubsze profile stalowe oraz prace prowadzone w terenie tolerują wyższy udział gazu aktywnego, sięgający niekiedy do 25 procent. Podniesiona ilość CO₂ pomaga w łączeniu grubych detali przy nieco większych szczelinach montażowych.
W codziennej praktyce warsztatowej głównym punktem odniesienia pozostają dostępne na rynku mieszanki gazów spawalniczych w butlach, które dobiera się przed rozpoczęciem zmiany. Butle te, znakowane zgodnie z normą EN ISO 14175, posiadają na etykiecie odpowiedni symbol grupy, na przykład M21. Dokładny opis ułatwia szybkie przypisanie właściwego reduktora ciśnienia. Typowy gwint zaworu pasuje zarówno do butli argonowych, jak i tych z popularnymi mieszaninami. Aby zachować najwyższe standardy bezpieczeństwa, dystrybutor emGAS dostarcza certyfikowane pojemniki z wyraźnym oznaczeniem składu. Rozwiązuje to problem pomyłek na hali produkcyjnej, pozwalając spawaczom na szybką weryfikację podpiętego źródła osłony.
O wytrzymałości mechanicznej oraz estetyce spoiny decyduje nie samo logo producenta na butli, lecz precyzyjne dopasowanie chemii do realizowanego zadania. Świadomy dobór proporcji argonu i dwutlenku węgla pozwala technologom na pełną kontrolę nad głębokością wtopienia i kształtem lica. Minimalizuje to przestoje wynikające z konieczności czyszczenia detali z uciążliwych odprysków. Umiejętne zarządzanie gazem osłonowym stanowi fundament szybkiego, wydajnego i wolnego od wad łączenia metali w każdym środowisku przemysłowym.
Kategorie artykułów
Polecane artykuły

Wpływ jakości wyrobów metalowych na trwałość konstrukcji budowlanych

Zastosowanie technicznych gazów w różnych gałęziach przemysłu

Z czego składa się system gaszenia obrabiarek?
